एक घटक अपने ड्राइंग आयामों को पूरा कर सकता है और फिर भी एक विकास कार्यक्रम विफल हो सकता है। फिक्स्चर से निकलने के बाद एक पतली उपकरण ट्यूब स्प्रिंग हो सकती है। एक ड्रिल किया हुआ मार्ग तरल पथ में गड़गड़ाहट ले जा सकता है। एक हड्डी पेंच धागा तब तक स्वीकार्य लग सकता है जब तक कि उसके संभोग व्यवहार की जांच नहीं की जाती है। ये मामूली दुकान-फर्श विवरण नहीं हैं; वे ऐसे जोखिम हैं जो रीडिज़ाइन को बाध्य कर सकते हैं, सत्यापन में देरी कर सकते हैं, या प्रोटोटाइप परिणामों को दोहराना असंभव बना सकते हैं।
संक्षिप्त उत्तर यह है कि चिकित्सा उपकरण सटीक मशीनिंग उस सुविधा की पहचान करके जोखिम को कम करती है जिसके विफल होने की सबसे अधिक संभावना है, उस जोखिम के आसपास एक प्रक्रिया का चयन करना, और भागों को काटने से पहले निरीक्षण साक्ष्य को परिभाषित करना। कड़ी सहनशीलता मायने रखती है, लेकिन वे निर्णय का केवल एक हिस्सा हैं।
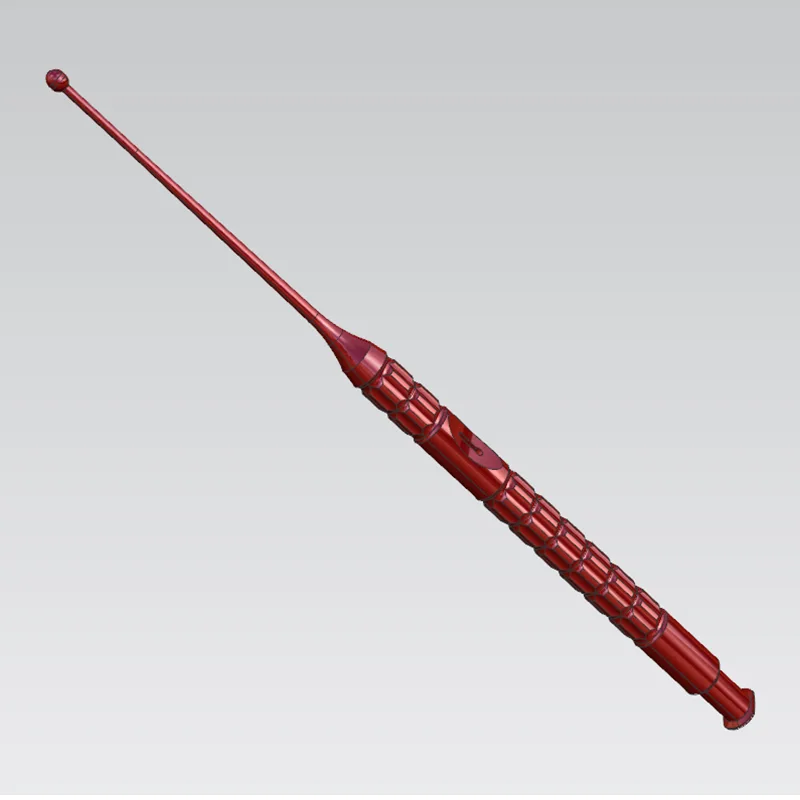
खरीदार अक्सर सहिष्णुता कॉलआउट के साथ आपूर्तिकर्ता वार्तालाप शुरू करते हैं। यह समझ में आता है, फिर भी यह वास्तविक प्रश्न को छिपा सकता है: कुछ मापे गए आयाम सीमा में होने पर भी यह भाग अनुपयोगी क्यों हो सकता है? एक सर्जिकल उपकरण के लिए, यह एक गड़गड़ाहट, खुरदरी फिसलने वाली सतह, या सीधेपन का नुकसान हो सकता है। एक प्रत्यारोपण घटक के लिए, चिंता धागे, एक समोच्च सतह और एक महत्वपूर्ण संभोग सुविधा के बीच संबंध हो सकती है।
अच्छाचिकित्सा उपकरण परिशुद्धता मशीनिंग सेवाएँउन कार्यात्मक जोखिमों से पीछे हटकर कार्य करें। मशीनिंग अनुक्रम, वर्कहोल्डिंग दृष्टिकोण, परिष्करण चरण और निरीक्षण योजना सभी को एक ही प्रश्न का उत्तर देना चाहिए। यह विकास को "क्या मशीन इसे बना सकती है?" से बदल देती है। "क्या प्रक्रिया बार-बार उस सुविधा को संरक्षित कर सकती है जो डिवाइस को काम करती है?"
यह दृष्टिकोण एक सामान्य प्रोटोटाइप गलती को भी रोकता है: अत्यधिक मैन्युअल हस्तक्षेप के माध्यम से उत्पादित एक-बंद हिस्से को मंजूरी देना, फिर यह पता लगाना कि मात्रा बढ़ने पर वही परिणाम नहीं रखा जा सकता है। एक व्यवहार्य प्रक्रिया आवश्यक रूप से सबसे तेज़ नहीं है, और सबसे कम इकाई उद्धरण आवश्यक रूप से सबसे कम कार्यक्रम लागत नहीं है।
प्रत्येक ड्राइंग में कुछ विशेषताएं होती हैं जो विनिर्माण जोखिम को बढ़ाती हैं। उद्धरण का अनुरोध करने से पहले उन्हें ढूंढें. पूछें कि कौन सा आयाम डेटाम-क्रिटिकल है, कौन सी सतह किसी अन्य भाग या ऊतक के साथ इंटरफेस करती है, जहां सामग्री को सबसे कम समर्थन मिलता है, और बाद के ऑपरेशन के बाद किस सुविधा पर दोबारा काम नहीं किया जा सकता है। उन उत्तरों को प्रिंट पर आयामों की कुल संख्या से अधिक रूट शीट को प्रभावित करना चाहिए।
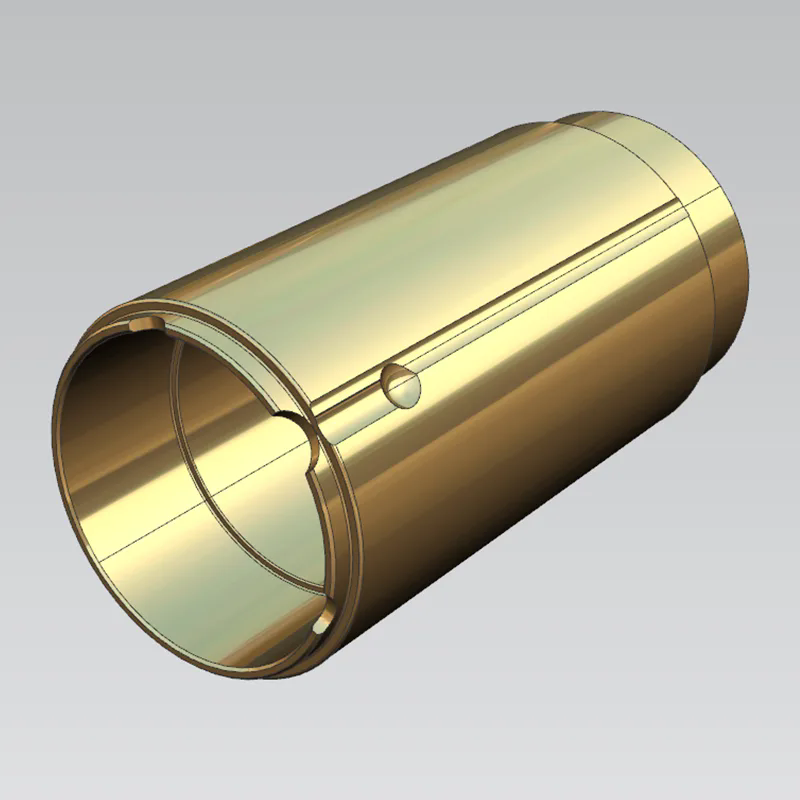
पतली ज्यामितियाँ असुरक्षित होती हैं क्योंकि काटने का भार, गर्मी, क्लैम्पिंग बल और अवशिष्ट तनाव भाग को हिला सकते हैं। जब तक घटक ठीक नहीं हो जाता तब तक समस्या दिखाई नहीं देगी। एक ट्यूब अंडाकार बन सकती है; एक संकीर्ण दीवार परिष्करण के दौरान विक्षेपित हो सकती है; एक लंबा घुमाया गया शाफ्ट किसी अन्य सेटअप में बनी सुविधाओं के सापेक्ष संकेंद्रितता खो सकता है।
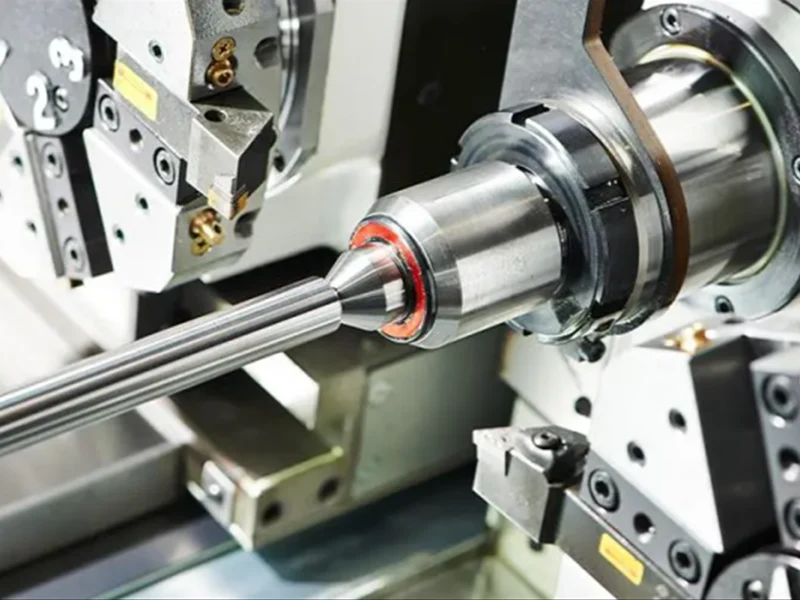
प्रक्रिया के विकल्प जैसे चरणबद्ध सामग्री को हटाना, काटने वाले क्षेत्र के करीब समर्थन, सावधानीपूर्वक नियोजित क्लैम्पिंग, और रफिंग के बाद परिष्करण संचालन उस जोखिम को कम कर सकते हैं। व्यापार-बंद वास्तविक है: अतिरिक्त सेटअप और अधिक सुविचारित प्रबंधन से लीड समय बढ़ सकता है। फिर भी, निरीक्षण छँटाई के साथ अस्थिर ज्यामिति का पीछा करने की तुलना में यह आमतौर पर सस्ता है। छोटे, मुड़े हुए हिस्सों के लिए,स्विस मशीनिंगविशेष रूप से उपयोगी है क्योंकि गाइड बुशिंग उपकरण के पास स्टॉक का समर्थन करता है, जिससे लंबे, छोटे-व्यास वाले फीचर्स पर विक्षेपण को नियंत्रित करने में मदद मिलती है। हालाँकि, यह कोई स्वचालित उत्तर नहीं है। भाग की ज्यामिति, सामग्री का स्वरूप, सतह की आवश्यकताएं और डाउनस्ट्रीम संचालन अभी भी यह निर्धारित करते हैं कि यह सही मार्ग है या नहीं।
छोटे छेद, स्लॉट, अंडरकट्स और बारीक आंतरिक विवरण जोखिम का एक अलग वर्ग बनाते हैं। उपकरण टूटना स्पष्ट है. गड़गड़ाहट का निर्माण, अवरुद्ध मार्ग, क्षतिग्रस्त किनारे और अनिश्चित माप अक्सर अधिक महंगे होते हैं क्योंकि वे असेंबली या कार्यात्मक परीक्षण तक छिपे रह सकते हैं।
फीचर ज्यामिति और सामग्री प्रतिक्रिया के आधार पर माइक्रो मशीनिंग, लेजर बीम मशीनिंग, ईडीएम, या विधियों के संयोजन पर विचार किया जा सकता है। कुंजी केवल अनुरोधित आकार का उद्घाटन प्राप्त करना नहीं है। आपको स्वीकार्य किनारे की स्थिति, गड़गड़ाहट-नियंत्रण विधि, सफाई के लिए पहुंच और सुविधा को कैसे सत्यापित किया जाएगा, इस पर सहमति की आवश्यकता है। यदि कोई निरीक्षक विश्वसनीय रूप से सुविधा का आकलन नहीं कर सकता है, तो ड्राइंग की आवश्यकता अधूरी है।
मेडिकल सीएनसी मशीनिंग एक प्रक्रिया नहीं है। टर्निंग घूर्णी भागों को बढ़ावा देता है और महत्वपूर्ण समाक्षीय संबंध स्थापित कर सकता है। मिलिंग प्रिज्मीय रूपों, जेबों, फ्लैटों और जटिल बाहरी प्रोफाइलों को संभालती है। पीसने की आवश्यकता हो सकती है जहां सतह की स्थिति, गोलाई, या व्यास नियंत्रण कार्य के लिए केंद्रीय है। केंद्र रहित पीसना कुछ छोटे बेलनाकार रूपों के लिए उपयुक्त है लेकिन इसके लिए एक भाग ज्यामिति की आवश्यकता होती है जिसे प्रक्रिया के माध्यम से समर्थित और नियंत्रित किया जा सकता है।
ईडीएम पारंपरिक कटिंग बलों के बिना कठिन आंतरिक या बारीक सुविधाओं को संबोधित कर सकता है, जबकि लेजर प्रसंस्करण कुछ छोटे-फीचर अनुप्रयोगों के लिए उपयोगी हो सकता है। प्रत्येक विकल्प प्रभावित सतहों, किनारे की गुणवत्ता, पहुंच और निरीक्षण के बारे में अपने प्रश्न छोड़ता है। खरीदारों को किसी प्रक्रिया को समय से पहले निर्दिष्ट करने से बचना चाहिए जब तक कि प्रक्रिया स्वयं एक मान्य डिज़ाइन बाधा न हो। पहले आवश्यक फ़ंक्शन और फ़ीचर स्थिति बताएं; फिर आपूर्तिकर्ता से प्रस्तावित विधि और उसकी ज्ञात सीमाओं को समझाने की अपेक्षा करें।
सैनलुओ प्रिसिजन में टर्निंग, मिलिंग, माइक्रो मशीनिंग, लेजर बीम मशीनिंग, ईडीएम और कई पीसने के तरीकों की सूची दी गई है।मेडिकल सीएनसी मशीनिंग क्षमताएं. वह सीमा सबसे अधिक मायने रखती है जहां एक घटक में प्रतिस्पर्धात्मक जोखिम होते हैं - उदाहरण के लिए, एक नाजुक क्रॉस-छेद वाला एक छोटा मोड़ वाला शरीर और एक सतह जिसे अंतिम शोधन की आवश्यकता होती है। कोई एक प्रक्रिया सर्वोत्तम उत्तर नहीं हो सकती.
सभी चिकित्सा भागों को "उच्च परिशुद्धता" के अंतर्गत समूहित करने से खरीदारी संबंधी निर्णय ग़लत हो जाते हैं। डिवाइस के कार्य को व्यवहार्यता समीक्षा को आगे बढ़ाना चाहिए।
न्यूनतम इनवेसिव उपकरणों के घटक आमतौर पर लंबे शाफ्ट, मूविंग इंटरफेस और छोटे कार्यात्मक विवरणों के साथ संकीर्ण कामकाजी लिफाफे को जोड़ते हैं। एक सतह जो खींचती है, एक तेज धार जो पकड़ती है, या एक छेद जो थोड़ा गलत स्थान पर है, सक्रियण अनुभव को बदल सकता है या असेंबली में हस्तक्षेप कर सकता है। इसलिए सतही आवश्यकताओं को संदर्भ की आवश्यकता है। "स्मूथ" एक प्रयोग करने योग्य मशीनिंग निर्देश नहीं है; संपर्क की स्थिति, गति की दिशा, सफाई संबंधी चिंता और स्वीकृति विधि की पहचान करें।
पूछें कि आपूर्तिकर्ता कई सेटअपों के बाद फीचर संबंध कैसे बनाए रखेगा और चौराहों पर गड़गड़ाहट को कैसे प्रबंधित किया जाएगा। वे व्यावहारिक प्रश्न हैं, कागजी कार्रवाई नहीं।
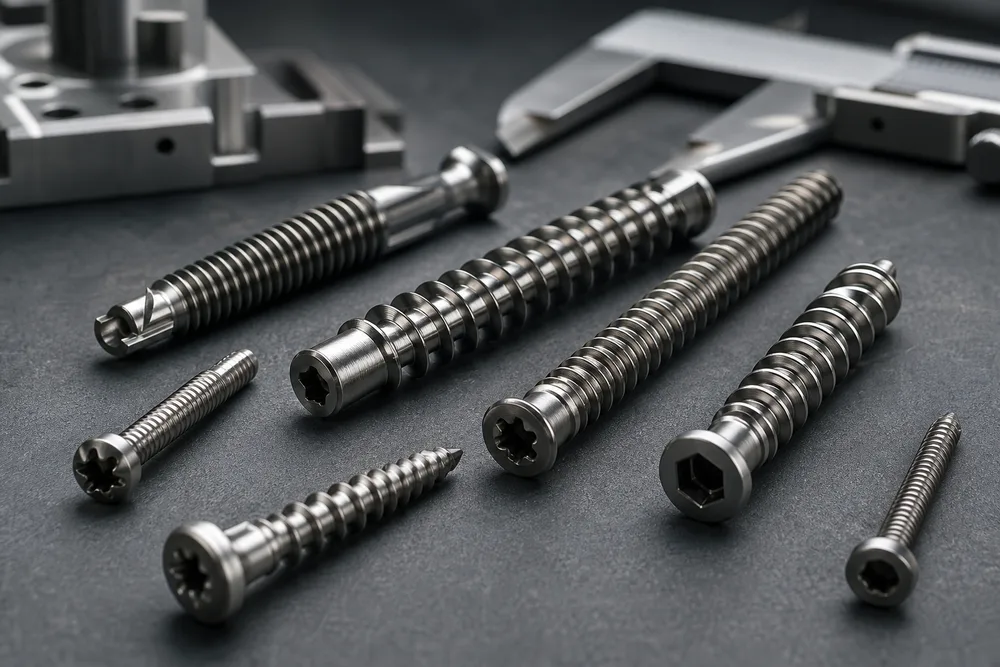
मेडिकल इम्प्लांट घटक मशीनिंग अक्सर धागे, संभोग ज्यामिति, समोच्च रूपों और सतह की स्थिति पर जोर देती है। मेडिकल बोन स्क्रू मशीनिंग के लिए, थ्रेड फॉर्म समीक्षा का केवल एक हिस्सा है; ड्राइव फीचर, शैंक, थ्रेड और किसी भी संबंधित इंटरफ़ेस के बीच संबंध समान ध्यान देने योग्य है। डेंटल पिन छोटे-व्यास की हैंडलिंग और संकेंद्रितता संबंधी चिंताएं ला सकते हैं। उच्च परिशुद्धता वाले नैदानिक घटक ऑप्टिकल, फ्लुइडिक या सेंसर-इंटरफ़ेस आवश्यकताओं को प्रस्तुत कर सकते हैं जो छोटे मार्ग और सतह दोषों को परिणामी बनाते हैं।
सानलुओ प्रिसिजन कृत्रिम जोड़ों, रीढ़ की हड्डी के निर्धारण भागों, हड्डी के पेंच, डेंटल पिन, न्यूनतम इनवेसिव उपकरण और नैदानिक उपकरण से जुड़े काम का वर्णन करता है। उस विस्तार को किसी भाग-विशिष्ट समीक्षा का स्थान नहीं लेना चाहिए। यह विशेष रूप से जानकारीपूर्ण प्रश्न जल्दी पूछने का एक कारण हैमेडिकल माइक्रो मशीनिंग कार्यजिसमें पतली दीवारें, सूक्ष्म-व्यास की छड़ें, या छोटे छेद शामिल हों।
निरीक्षण की योजना प्रक्रिया के साथ बनाई जानी चाहिए, पहला लेख आने के बाद नहीं जोड़ा जाना चाहिए। महत्वपूर्ण आयामों के लिए परिभाषित डेटा, सुविधा के अनुकूल एक माप पद्धति और जो रिपोर्ट किया जाएगा उसका स्पष्ट रिकॉर्ड आवश्यक है। सतही सत्यापन भी उसी अनुशासन का हकदार है। अकेले दृश्य निरीक्षण से यह उत्तर नहीं मिल सकता है कि कोई सतह इच्छित गति, फिट या सफाई की आवश्यकता का समर्थन करती है या नहीं।
ऐसे व्यक्ति के साथ इंजीनियरिंग समीक्षा का कोई विकल्प नहीं है जो ड्राइंग को चुनौती दे सकता है। उपयोगी प्रश्नों में शामिल हैं: क्या प्रस्तावित टूल से इस सुविधा तक पहुंचा जा सकता है? फिक्स्चर छोड़ने के बाद भाग का क्या होता है? डेटाम योजना को संरक्षित करने के लिए सबसे पहले कौन सी सुविधा बनाई जानी चाहिए? क्या अनुरोधित सहिष्णुता कार्य के लिए आवश्यक है, या क्या इसे प्रारंभिक अवधारणा से आगे बढ़ाया गया है?
एक आपूर्तिकर्ता जो केवल फ़ाइल स्वीकार करता है और अनुपालन का वादा करता है, उसने बहुत अधिक जोखिम कम नहीं किया है। आप विनिर्माण क्षमता, निरीक्षण पहुंच, अनुक्रम और उन क्षेत्रों पर टिप्पणियां चाहते हैं जहां डिज़ाइन व्याख्या के लिए जगह छोड़ता है।